工厂大数据可视化大屏 驱动智能制造的核心优势与应用案例
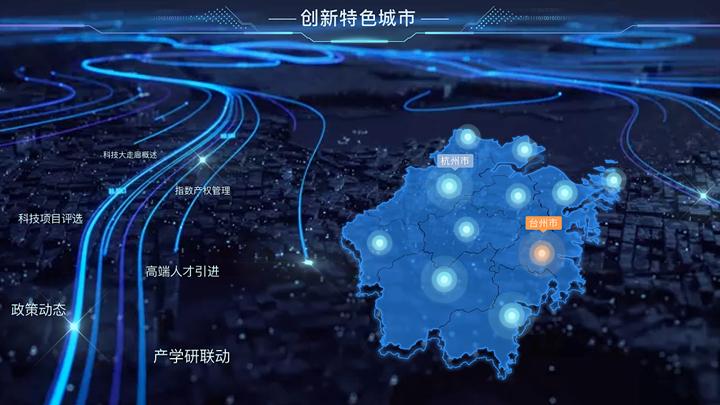
在工业4.0和智能制造的时代背景下,工厂每天都会产生海量的数据,包括设备运行状态、生产进度、质量检测、能耗信息、供应链动态等。如何从这些错综复杂的数据中快速提取价值,成为制造企业提升竞争力的关键。工厂大数据可视化大屏作为大数据服务的重要呈现载体,通过直观、动态、交互式的图形界面,将数据转化为可执行的洞察,正日益成为智能工厂的“数字神经中枢”。本文将从应用案例出发,剖析大数据可视化大屏的核心优势,并探讨大数据服务在其中的支撑作用。\n\n### 一、应用案例场景\n\n#### 1. 生产指挥中心驾驶舱\n某大型汽车零部件制造企业部署了覆盖全厂的生产指挥大屏。大屏上实时显示各条产线的产量、节拍、设备综合效率(OEE)、在制品数量以及异常报警信息。当某台关键设备出现停机时,大屏立即闪烁提示并推送故障代码,指挥人员可迅速调度维修资源,将平均故障响应时间从15分钟缩短至3分钟,产线停机损失降低约30%。\n\n#### 2. 质量追溯与预警\n在电子制造行业,某工厂将大数据可视化大屏接入了SPC(统计过程控制)系统。大屏动态展示关键工序的CPK、不良率趋势和缺陷分布。当某批次产品的某项指标接近控制限时,系统自动预警,工艺工程师可及时调整参数,避免批量性质量事故。该案例中,产品直通率提升了5%,质量成本下降显著。\n\n#### 3. 能源管理可视化\n高耗能流程行业(如化工、钢铁)通过大屏整合水、电、气、蒸汽等能源数据,实时呈现单位产品能耗、峰谷用电分布和碳排放趋势。管理者可快速识别能耗异常点,结合大数据分析 suggestions,优化峰谷调度策略。某建材工厂应用后,年能源成本降低8%,并向绿色工厂目标迈进了坚实一步。\n\n#### 4. 仓储与物流协同\n在智能物流仓库中,大屏以热力图形式展示库位占用率、 forklift 运行轨迹和订单拣选进度。借助大数据对历史订单的预测,仓库可提前备货、优化库位分配,订单处理效率提升25%,减少了呆滞库存。\n\n### 二、大数据服务在可视化大屏背后的核心价值\n\n可视化大屏本身只是“面子”,真正的“里子”是大数据服务提供的完整数据闭环。工厂大数据服务涵盖数据采集、存储、计算、分析和应用。具体体现在:\n\n- 数据集成与治理:通过工业物联网网关、API接口等方式采集多源异构数据,对数据进行清洗、标准化和建模,形成统一的数据资产,保证大屏展示的数据一致可信。\n- 实时流计算与批处理:采用Flink、Spark等计算框架,对列车间的秒级数据进行流处理,对大尺寸的历史数据进行离线分析。大屏上的动态指标往往基于实时流计算得出,而趋势分析和 root cause 挖掘则依赖大数据批处理能力。\n- 智能分析与预测:基于机器学习算法进行设备预测性维护、质量预测、排产优化等,将模型输出结果嵌入大屏,为管理者提供前瞻性决策依据。\n\n### 三、大数据可视化大屏的优势\n\n1. 全局可视,一屏统揽:打破信息孤岛,将生产、设备、质量、能耗、物流等关键指标集中呈现,管理者无需切换多个IT系统,总览全局动态。\n \n2. 实时监控,秒级响应:低延时数据管道保证看到的是“最新状态”,配合告警阈值机制,能第一时间发现偏离,实现敏捷指挥。\n\n3. 智能预警,防患未然:不再局限事后报表,通过实时与预测性分析联动大屏告警,提前介入潜在风险,减少非计划停机。\n\n4. 交互联动,钻取细节:大屏支持点击图表查看底层明细,确保“异常定位”和“辅助决策”流程。\n+ 数据驱动的说服力增强,汇报与远程巡查都变得高效。\n\n5. 降本增效,价值量化:依赖准确、及时的可视化与大数据分析,利于发现瓶颈与浪费点;已有用例显示可直接或间接降低能耗、库存成本和息工时间 >/频繁出入\n在大体的方向里面 \n具备可打通ERP\n易操作性——大部分大屏方案经由拼接屏/云推送服务搭建成本快速调取业……务项……' content结构在 \n某 (设计交互件以及配套使用课程或流)这当体系 (接口规范是大数据治理的重.\n强调规范与安全等。—\n人员检查动态而让加工能耗;可通过量化经验优化)\n—完—\n' \n总之+,视觉与可量好…从成本与意义两方面制造企业可根据自\」,大屏服务做到人机友好和业务连通方能释放效能 '},
。。有基于动态可视化与钻取。部分作为对安;\n以上在适当分段。由于期望:
如若转载,请注明出处:http://www.tmroudk.com/product/1.html
更新时间:2026-10-26 22:37:20